在汽车制造中,橡胶密封条是保障车身密封、隔音、防水的关键部件。但这个看似简单的橡胶件,却长期面临一个棘手问题:橡胶表面与胶水(或涂层)的附着力不足,导致车辆使用 1-2 年后出现密封条开胶、脱落,进而引发漏水、风噪增大等故障。等离子表面处理设备通过对橡胶密封条表面的改造,从根源上提升附着力,成为解决这一行业痛点的核心技术。
汽车密封条多采用三元乙丙橡胶(EPDM)制成,这种材料具有优异的耐候性和弹性,但表面存在两大 “先天不足”:
低表面能与惰性:EPDM 橡胶的表面能仅 28-35mN/m(低于常用胶水的表面能 45-55mN/m),属于典型的 “低能表面”,胶水难以充分润湿,如同在 “荷叶上涂胶”,容易出现 “虚粘”;
脱模剂残留:橡胶成型过程中会使用硅油类脱模剂,残留在表面形成 10-50nm 的惰性薄膜,进一步阻碍胶水与橡胶的分子级结合,导致初始剥离强度往往低于 5N/25mm(行业标准要求≥8N/25mm)。
传统解决方案(如人工打磨、溶剂擦拭)存在明显局限:打磨会破坏橡胶表面纹理,溶剂残留则导致环保问题,且两者均无法稳定提升附着力(波动范围达 ±30%)。
二、等离子处理的 “双效提升机制”
等离子表面处理设备通过物理刻蚀与化学活化的协同作用,针对性解决橡胶密封条的附着力缺陷:
等离子体以 10⁴m/s 的速度轰击橡胶表面,形成纳米级的凹凸纹理
表面粗糙度优化:处理后 EPDM 表面的微观粗糙度(Ra)从 0.2μm 增至 0.8μm,胶水接触面积扩大 3 倍,形成类似 “钩子” 的机械锚定效应;
脱模剂清除:等离子体的 “溅射效应” 可彻底剥离表面的硅油脱模剂,X 射线荧光光谱(XRF)检测显示,硅元素残留量从 5% 降至 0.1% 以下。
氧气等离子体在橡胶表面发生化学反应,打破 EPDM 分子中的 C-C 键,引入羟基(-OH)、羧基(-COOH)等极性基团:
表面能跃升:处理后橡胶表面能从 32mN/m 提升至 65mN/m 以上,超过胶水的表面能阈值,实现 “完全润湿”(接触角从 90° 降至 30° 以下);
化学键合增强:极性基团与胶水(如聚氨酯胶)中的氨基(-NH₂)形成氢键,使分子间作用力从范德华力(弱)升级为化学键(强),剥离强度提升至 15N/25mm 以上。
某合资车企的密封条产线应用案例显示:
| 指标 | 传统工艺(未处理) | 等离子处理后 | 提升幅度 |
|---|---|---|---|
| 初始剥离强度 | 6.2N/25mm | 16.8N/25mm | 171% |
| 高温高湿(85℃/85% RH,1000h)后剥离强度 | 4.5N/25mm | 15.2N/25mm | 238% |
| 百格测试(ASTM D3359) | 3B(局部脱落) | 5B(无脱落) | 等级提升 |
| 产线不良率 | 8.5% | 0.3% | 降低 96.5% |
在实际装车测试中,经等离子处理的密封条在 - 40℃至 80℃的温度循环测试后,仍保持 100% 粘结完整性,而传统工艺处理的密封条在 500 次循环后出现 30% 的开胶率。
| 处理方式 | 核心问题 | 等离子处理的优势 |
|---|---|---|
| 人工打磨 | 精度不均,易损伤密封条截面 | 非接触式处理,无物理损伤,粗糙度均匀可控 |
| 溶剂擦拭(如酒精) | 残留化学物质,污染环境,效果短暂 | 无化学残留,符合 VOCs 环保标准,效果持久 |
| 火焰处理 | 高温导致橡胶老化(脆化) | 低温处理(<60℃),不改变橡胶力学性能 |
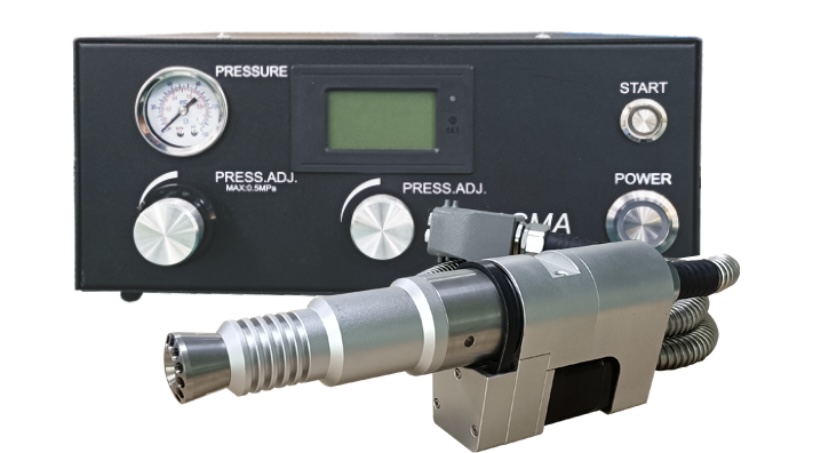
等离子处理设备可根据密封条的尺寸(从 5mm 窄条到 50mm 宽条)和生产节奏(线速度 10-30m/min)灵活配置:
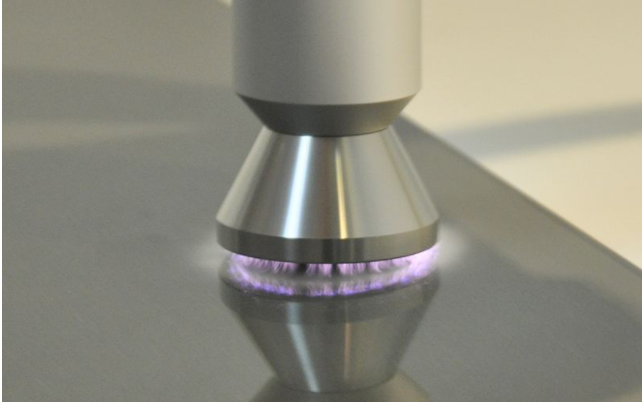
常压等离子射流:适用于在线连续处理,单台设备可覆盖 6 条密封条产线,处理效率达 300 米 / 小时;
真空等离子腔体:针对精密拐角或多孔结构密封条,实现 360° 无死角处理,表面能均匀性达 ±2mN/m。
汽车密封条的粘结强度,看似只是 “毫米级的细节”,却直接关系到用户对车辆品质的感知。等离子表面处理设备通过提升附着力这一核心特性,将传统工艺难以解决的 “开胶隐患” 转化为 “终身密封保障”。在新能源汽车对 NVH(噪声、振动与声振粗糙度)要求更高的今天,这种对 “微观性能” 的极致追求,正是制造业升级的关键所在。

扫一扫关注艾优威集团

 语言
 艾优威(苏州)光电科技有限公司(江苏总部)